

Las fábricas de puertas y ventanas de acero perforan miles de agujeros para bisagras, soportes, manijas, cerraduras, anclajes, elementos de drenaje y tornillos de ensamblaje. El trabajo puede parecer repetitivo, pero el diámetro del agujero, el grosor de la chapa, la forma del perfil, el estado del recubrimiento, el soporte del accesorio y el volumen de producción cambian la demanda en la herramienta de corte. Bestwin se adapta a broca al plan de materiales y agujeros, incluyendo la geometría del producto, material de corte, acabado, empaque, cantidad de muestra y necesidades de inspección. Un programa de brocas consistente ayuda a la línea a controlar la calidad de los agujeros, los cambios de herramienta y el reabastecimiento sin convertir la compra en una lección general sobre el diseño de puertas.
Respuesta rápida
Para la producción de puertas y ventanas de acero, clasifique los agujeros antes de solicitar una cotización. Indique el grado de acero o rango de dureza, condición recubierto o sin recubrimiento, espesor de pared, diámetro del agujero y tolerancia, condición de agujero pasante o corte interrumpido, tipo de máquina, mandril o portaherramientas, agujeros esperados por turno y embalaje deseado. Utilice una broca helicoidal para agujeros piloto, de tornillo y de holgura cuando la geometría se adapte al material; utilice una sierra de corona metálica apropiada para aberturas de herrajes circulares más grandes. Valide ambos en perfiles reales con el accesorio, velocidad, avance y lubricante previstos. La muestra aprobada debe definir las rebabas de entrada y salida aceptables, la redondez, el daño del recubrimiento, el tiempo de corte, el límite de desgaste y la identificación para el suministro repetido.
Por qué la producción de puertas y ventanas expone la variación de la broca
Una línea de fabricación rara vez perfora una simple probeta plana todo el día. Los montantes de las puertas, los marcos de las ventanas, las piezas de refuerzo, las placas de las bisagras y los soportes de accesorios presentan diferentes espesores de pared y niveles de soporte. Algunos agujeros entran en una cara plana, mientras que otros comienzan cerca de un radio o atraviesan una cavidad interna. Una broca que funciona bien en una placa de prueba rígida puede desviarse, vibrar o dejar una rebaba de salida considerable cuando el mismo filo de corte se encuentra con un perfil hueco y delgado.
El material recubierto añade otro requisito. Los perfiles pre-pintados o galvanizados deben perforarse sin rayones, descascarillados o decoloración por calor innecesarios alrededor del agujero. La herramienta de corte no controla todos los aspectos de la protección del acabado, ya que el apriete, la evacuación de virutas, la manipulación y el desbarbado posterior también son importantes. Aun así, el estado de la punta de la broca, la concentricidad, el filo y la evacuación de virutas influyen en la limpieza con la que el agujero comienza y termina.
La repetición de la producción hace visibles las pequeñas diferencias. Si la broca varía de un lote a otro, los operarios pueden compensar con diferente presión o picoteos repetidos. Eso aumenta la variación del ciclo y dificulta el establecimiento de un intervalo de reemplazo estable. Por lo tanto, una compra fiable depende de un producto definido, una prueba representativa y un registro que vincule la muestra aprobada con el lote suministrado.
Los clientes sudamericanos pueden operar una combinación de estaciones manuales, taladros de columna, taladros magnéticos y equipos de perfilado CNC, a veces en varias fábricas o talleres de subcontratación. La respuesta correcta no es una broca universal. Es un rango controlado adaptado al material, los tamaños de los agujeros, el equipo, las condiciones del operador y el plan de reposición en cada sitio.
Separar agujeros pequeños de aberturas grandes de hardware
Los agujeros piloto, los agujeros para tornillos, los agujeros de holgura y los cortes circulares más grandes no imponen la misma exigencia a una herramienta. Una broca helicoidal convencional elimina el diámetro completo a través de sus filos y estrías. A menudo es la opción práctica para agujeros más pequeños utilizados en bisagras, soportes y fijaciones. Una sierra de corona para metal elimina un anillo anular y puede ser más apropiada para aberturas más grandes utilizadas por herrajes de cerraduras, prensaestopas, accesorios de acceso o accesorios especiales.
Los dos grupos de productos deben especificarse por separado, incluso cuando se compran juntos. La lista de brocas debe mostrar cada diámetro y condición del material. La lista de sierras de corona debe añadir la interfaz del mandril o soporte, la disposición del piloto, la profundidad de corte y el acceso alrededor de la pieza de trabajo. Tratar una sierra de corona grande simplemente como una broca de gran tamaño puede ocultar detalles de compatibilidad y reemplazo que afectan la producción.
Tabla 1. Requisitos de Agujeros en la Fabricación de Puertas y Ventanas de Acero
| Tipo de agujero | Rol de producto común | Información clave de compra | Enfoque de aceptación de muestras |
|---|---|---|---|
| Agujero piloto o de localización | Inicia un paso posterior de taladrado, roscado o fijación | Diámetro, profundidad, tolerancia de posición, pared de perfil, tipo de máquina | Paseo bajo, entrada redonda, posición estable |
| Agujero para tornillo o remache | Soporta herrajes y soportes de montaje | Tamaño del sujetador, holgura, espesor del acero, superficie recubierta | Consistencia del diámetro, rebaba controlada, protección del acabado |
| Bisagra y orificio de refuerzo | Une placas locales más gruesas o múltiples capas | Pila de materiales, espesor total, solape, acceso | Agujero recto, evacuación de virutas, sin astillado del borde |
| Cerradura o apertura de manija | Crea una característica circular más grande | Diámetro, profundidad de corte, vástago, piloto, tolerancia de herraje | Redondez, finalización del corte, eliminación de rebabas, condición del borde |
| Agujero de anclaje o de instalación | Soporta componentes de fijación de marcos | Rango de diámetro, perforación en sitio o en fábrica, límite del sustrato | Familia de herramientas correcta, repetibilidad, conveniencia del empaque |
Emparejar la construcción de la broca con la condición del acero
La selección del producto comienza con la pieza de trabajo. El acero de bajo carbono, el acero inoxidable, la chapa recubierta y el refuerzo endurecido no se cortan de la misma manera. Incluso dentro del acero de bajo carbono, un perfil hueco delgado se comporta de manera diferente a una placa de montaje gruesa. Una consulta útil identifica el estándar de material real cuando está disponible, o al menos proporciona muestras representativas y un rango de dureza práctico.
Corte y resistencia al calor
El acero de alta velocidad se utiliza ampliamente porque combina tenacidad, facilidad de fabricación y adecuación para muchas tareas generales de perforación de metales. El grado de aleación y el tratamiento térmico influyen en la retención de dureza y la resistencia al desgaste del filo. Para aceros de mayor dureza o más exigentes, una broca con cobalto u otra construcción adecuada puede prolongar la vida útil cuando la máquina y las condiciones de corte lo permiten. Sin embargo, el nombre del grado por sí solo no es una garantía completa de rendimiento; la geometría, el rectificado, el estado de la superficie y el control del proceso también son importantes.
Los productos con punta de carburo o de carburo macizo pueden ofrecer diferentes capacidades de desgaste y velocidad, pero son menos tolerantes a impactos, descentramientos o configuraciones flexibles. Una estación de taladrado manual de perfiles delgados puede favorecer la tenacidad y un manejo predecible, mientras que un accesorio automatizado rígido puede aprovechar una broca más resistente al desgaste. La selección debe seguir la máquina del cliente, el estado del portaherramientas y el soporte de la pieza de trabajo, en lugar de una simple clasificación de materiales.
Geometría de puntos y centrado
El punto determina cómo la broca entra en el perfil. El ángulo de la punta, la forma del filo, el espesor del alma y el tratamiento de la punta dividida influyen en el centrado y el empuje. Una geometría autocentrante puede reducir el desplazamiento en una cara de acero plana, pero el resultado aún depende de la excentricidad, la curvatura de la superficie, la rigidez del utillaje y si se utiliza una marca piloto.
El material delgado puede amplificar problemas de perforación. Un empuje excesivo cerca de la salida puede deformar la pared o tirar de la broca repentinamente. Una geometría que corte libremente y permanezca concéntrica ayuda, mientras que la prueba debe registrar la rebaba y la distorsión reales en el perfil de producción. Podemos discutir las opciones de punta y material después de recibir el diámetro del agujero, la condición del acero y la información de la máquina.
Flautas, patatas fritas y rebozado
La geometría de la estría proporciona espacio para las virutas y las aleja de la zona de corte. Si las virutas se acumulan en la estría, aumenta el calor y la superficie puede rayarse durante la extracción. El diámetro de la broca, la longitud de la estría, la hélice, el acabado superficial, la profundidad de corte y el ciclo de taladrado contribuyen a la evacuación. No siempre más largo es mejor; una longitud innecesaria puede reducir la rigidez y aumentar la excentricidad en la punta.
Los tratamientos superficiales o recubrimientos pueden reducir la fricción o mejorar el comportamiento al desgaste en aplicaciones apropiadas. Su beneficio depende de la preparación del sustrato, la calidad del recubrimiento, la temperatura de corte y la pieza de trabajo. Un recubrimiento debe incluirse en la aprobación como parte de la especificación completa de la broca, no añadirse posteriormente como una descripción cosmética. El color por sí solo no es una prueba fiable de un recubrimiento o nivel de rendimiento particular.
Diámetro, excentricidad y ajuste del vástago
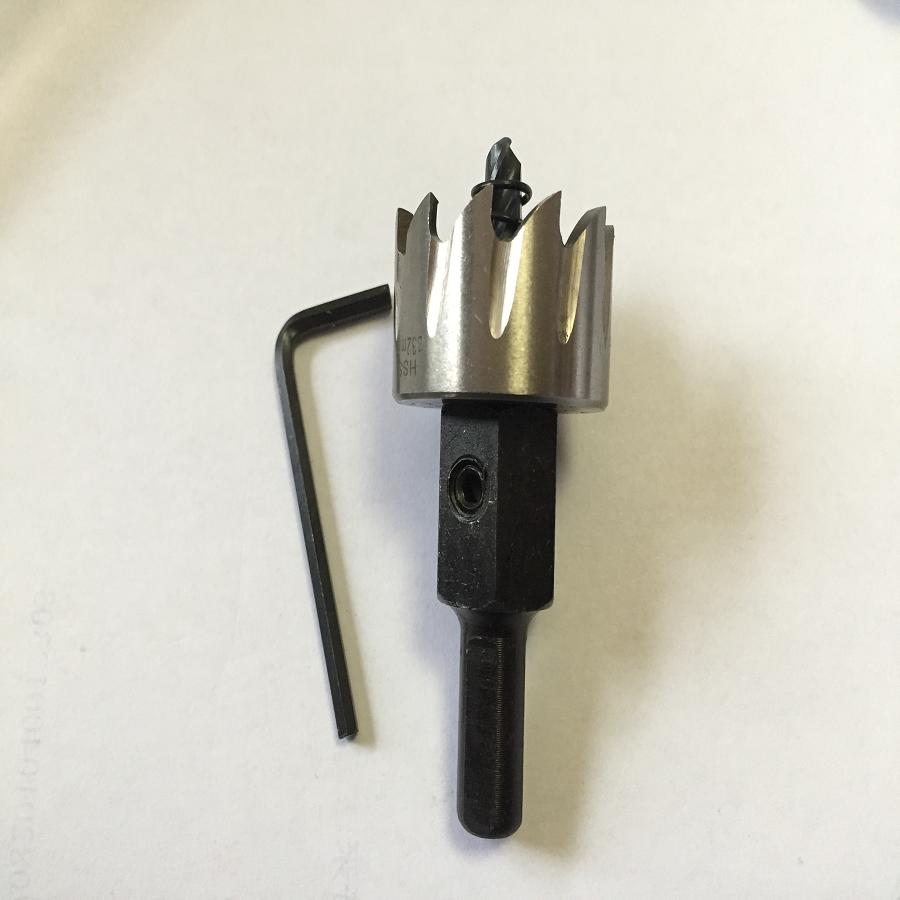
La herrería de puertas y ventanas a menudo depende de una holgura controlada en lugar de una precisión de laboratorio, pero la variación aún afecta el ajuste y el tiempo de ensamblaje. La tolerancia del diámetro, la redondez, la simetría de puntos y la excentricidad de la broca influyen en el agujero terminado. El portabrocas o soporte debe sujetar el vástago de manera consistente sin dañarlo ni resbalarse.
Indique el tipo de vástago y la capacidad máxima del portaherramientas en la solicitud de cotización. Si varias fábricas utilizan máquinas diferentes, el programa de producción puede requerir más de una configuración de vástago. Un diámetro de corte común no garantiza que el mismo paquete de brocas se ajuste a cada estación.
Mantener las condiciones de corte dentro de la aprobación del producto
La velocidad, el avance, el lubricante y el soporte de la fijación pertenecen al registro de muestra porque cambian el rendimiento observado de la broca. No necesitan convertirse en un manual de mecanizado general. El propósito es establecer una condición repetible para comparar muestras y lotes de producción.
Una velocidad excesivamente alta puede aumentar el calor y acelerar el desgaste del filo. Una alimentación demasiado ligera puede rozar en lugar de cortar, mientras que una fuerza excesiva puede deformar un perfil delgado o sobrecargar la herramienta. El ajuste apropiado depende del diámetro, el material de la herramienta, el estado del acero, la rigidez de la máquina y la recomendación del fabricante. Registre el rango utilizado para su aprobación en lugar de depender de la memoria del operario.
La lubricación o el refrigerante pueden reducir el calor y facilitar el movimiento de las virutas, pero la fábrica debe confirmar la compatibilidad con perfiles pintados, galvanizados o con otros acabados. El control de residuos, la limpieza y los requisitos de recubrimiento o unión posteriores siguen formando parte del proceso de producción del cliente. El proveedor de la broca debe saber si la prueba es en seco, con lubricación por niebla o inundada para que las comparaciones utilicen el mismo límite.
El soporte de la fijación es especialmente importante en perfiles huecos. Un perfil suelto o flexible puede vibrar, haciendo que una broca de perforación adecuada cause vibraciones. La prueba de muestra debe utilizar la ubicación de sujeción prevista, el soporte de respaldo y la cara de entrada. Si la estación de producción cambia, el resultado de la herramienta debe revisarse antes de atribuir un nuevo patrón de rebabas únicamente al filo de corte.
Construye un rango controlado de brocas para la línea
Una fábrica generalmente se beneficia de una lista de diámetros definida en lugar de un surtido abierto. Comience con el dibujo del agujero o la lista de procesos y agrupe los diámetros idénticos. Anote qué agujeros comparten el mismo material y profundidad, luego identifique las estaciones y los tipos de portaherramientas. El resultado es una matriz de productos que separa los tamaños de brocas de consumo frecuente de los artículos de mantenimiento ocasional.
Los diámetros de alto volumen merecen la evidencia de muestra más sólida y el código de reordenación más claro. Los tamaños de menor volumen pueden usar la misma lógica de inspección, pero las cantidades de empaque no deben crear un stock inactivo excesivo. Si una broca piloto, una herramienta escalonada o una sierra de corona se emparejan con una operación específica, mantenga esa relación visible en el registro de pedidos.
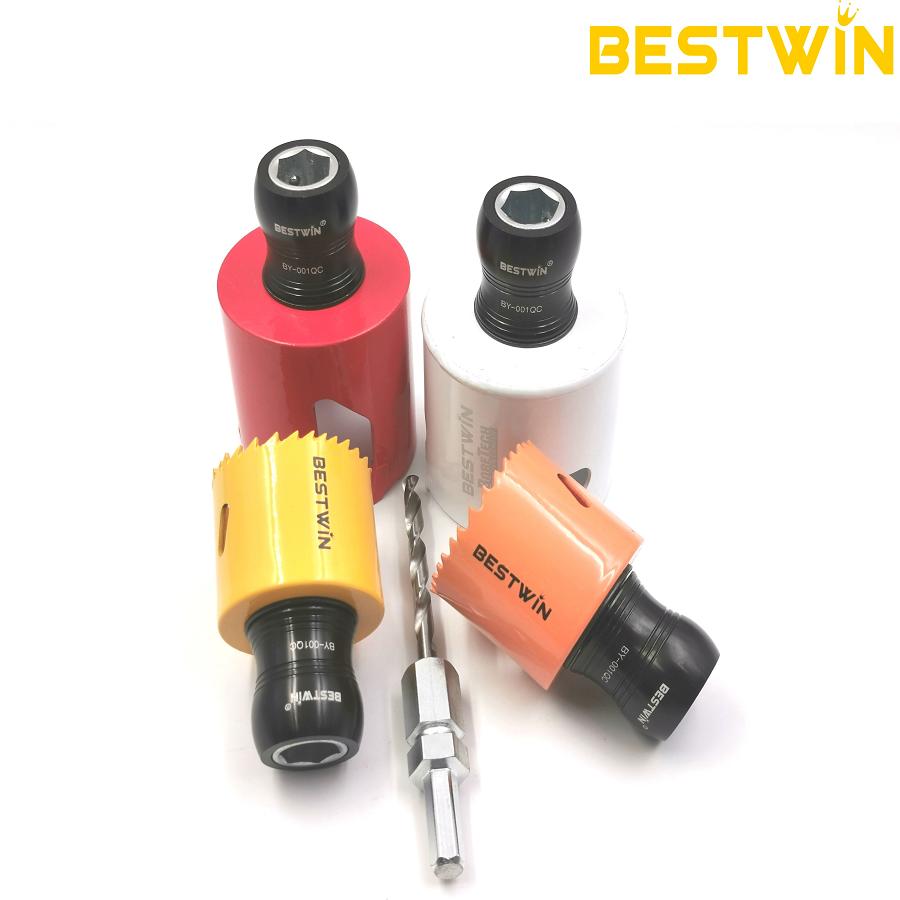
Para aberturas de cerradura o manija más grandes, una sierra de corona metálica puede complementar el broca Verifique el material del diente, el diámetro, la profundidad de corte, la conexión del eje, el piloto y la pila de acero esperada. La sierra de corona debe probarse para controlar la entrada, la redondez, la eliminación del núcleo, el daño de los dientes y el acabado alrededor de la abertura. Un solo corte exitoso no es evidencia suficiente para un intervalo de reemplazo de producción.
Muestrear una broca contra criterios de aceptación medibles
Recomendamos un plan de muestra corto y escrito. Utilice material de producción de al menos el grosor y las condiciones de recubrimiento principales. Registre la máquina, el soporte, la excentricidad medida cuando sea relevante, la velocidad, el método de avance, el lubricante, el accesorio, el operador o el programa y la secuencia de agujeros. Las mismas condiciones deben utilizarse al comparar una segunda broca o al confirmar un lote repetido.
Los primeros orificios muestran el centrado, la condición de entrada, el comportamiento de la rotura y la compatibilidad básica. Una carrera más larga muestra si la fuerza de corte, la rebaba, el ruido, el calor o el tiempo de ciclo cambian a medida que el filo se desgasta. La longitud de la prueba debe reflejar el objetivo de producción del cliente sin afirmar que un número de laboratorio predice cada fábrica. La vida útil de la herramienta es un resultado bajo condiciones definidas, no una propiedad aislada impresa en una caja.
Los criterios de aceptación útiles pueden incluir:
- Diámetro del agujero dentro de la tolerancia práctica del dibujo.
- Posición de entrada y redondez aceptables para el herraje.
- Rebaba de salida por debajo del umbral de desbarbado acordado.
- No hay pintura, zinc o daño superficial inaceptables alrededor del agujero.
- Tiempo de corte y fuerza del operador estables dentro del rango aprobado.
- Sin deslizamiento de la espiga, fractura de la punta, pérdida de dientes ni coloración anormal por calor.
- Límite de desgaste definido por la calidad del agujero o el comportamiento de corte en lugar de la simple suposición visual.
- Marcado y embalaje del producto que identifican la broca aprobada para reordenar.
Conserve las muestras de éxito y fracaso cuando sea posible. Una pieza etiquetada del perfil de producción hace que las discusiones posteriores sean más concretas que una declaración general de que una broca "duró más". También ayuda a separar el desgaste de la herramienta de los cambios en el material, el accesorio, la condición de la máquina o la práctica del operador.
Qué enviar a los proveedores de brocas para una cotización precisa
Una comparación comercial sólida comienza con el mismo paquete técnico para cada proveedor. Si una cotización asume acero dulce delgado y otra asume refuerzo de acero inoxidable, el precio y la vida útil esperada no se pueden comparar de manera justa. Los proveedores calificados de brocas deben poder indicar qué configuración de producto cubre la cotización y qué aún necesita confirmación de muestra.
Tabla 2. Paquete de RFQ y Aprobación
| Campo de información | Qué decir | ¿Por qué el fabricante de brocas lo necesita? |
|---|---|---|
| Material de la pieza de trabajo | Grado de acero, rango de dureza, recubrimiento, muestra representativa | Determina el material de corte, la geometría y la condición de prueba |
| Condición del perfil | Espesor de pared, hueco o macizo, radio, pila de refuerzo | Afecta la rigidez, la ruptura y la demanda de flauta. |
| Programa de agujeros | Diámetro, tolerancia, profundidad, cantidad por pieza, propósito del herraje | Define la gama de productos principal y los tamaños críticos. |
| Equipo | Taladro manual, taladro de columna, taladro magnético o CNC; portaherramientas y rango de velocidad | Confirma el ajuste del vástago y los parámetros de corte realistas |
| Demanda de producción | Piezas por turno, turnos, intervalo de reemplazo objetivo | Guías de longitud de muestra, cantidad de embalaje y reposición |
| Límites de calidad | Rebabas, redondez, posición, daños en el acabado, tiempo de ciclo | Convierte la preferencia en aceptación medible |
| Detalles comerciales | Cantidad anual, lotes de envío, destino, etiquetas, idioma | Soporta la planificación de precios, logística y existencias. |
| Detalles de control de repetición | Referencia de muestra aprobada, nivel de inspección, notificación de cambio | Conecta la primera aprobación con el suministro posterior |
Como proveedor de brocas para metal, Bestwin admite tanto artículos estándar como solicitudes de OEM o marca privada una vez que el requisito funcional es estable. Luego se pueden documentar el logotipo, el idioma de la etiqueta, el código de barras, el tratamiento del color, la composición del conjunto y las marcas del cartón. Las decisiones de embalaje deben facilitar la identificación y el manejo en lugar de ocultar las diferencias del producto.
Planificación de Empaquetado y Reposición para Sudamérica
La distancia y el tiempo de entrega pueden convertir un consumible pequeño en una interrupción de la producción. Para los clientes de Sudamérica, discutimos la frecuencia de los pedidos, el envío marítimo o aéreo, el stock del distribuidor, el consumo de fábrica y el número de diámetros críticos. El objetivo es un plan de reposición de brocas basado en el uso medido, no en la afirmación de que un paquete sirve para todos los mercados.
Las fundas individuales o los compartimentos separados pueden proteger los filos de corte y ayudar a los operarios a devolver las herramientas no utilizadas a su ubicación correcta. El embalaje a granel puede reducir el coste del embalaje unitario para una línea automatizada estable, mientras que los paquetes pequeños etiquetados pueden simplificar el control de entrega en los talleres. La protección contra la humedad, la resistencia de la caja interior, el marcado del cartón y el tiempo de almacenamiento deben reflejar las condiciones de la ruta y del almacén.
Las etiquetas deben mostrar el diámetro, la construcción, el acabado o recubrimiento cuando sea aplicable, el vástago, la cantidad y el código de artículo rastreable. Se pueden agregar descripciones en español o portugués cuando se acuerde, pero el identificador técnico debe permanecer constante en la cotización, la muestra, la lista de empaque y el reordenamiento. Aquí es donde los proveedores experimentados de brocas agregan valor más allá de enviar una página genérica de catálogo.
La previsión debe centrarse en el consumo por diámetro crítico. Si un tamaño de broca detiene la estación de bisagra mientras que otro solo se utiliza para opciones ocasionales, la lógica del stock de seguridad será diferente. Podemos alinear la cantidad interna y los lotes de envío con el registro de consumo del cliente, mientras que el cliente conserva el control de la política de inventario y la distribución local.

Controles del fabricante detrás del suministro repetido
Como un acero drill bit manufacturer, Bestwin fabrica contra los requisitos aprobados de material, geometría, proceso, inspección, marcado y embalaje. La identidad del material entrante, el tratamiento térmico cuando corresponda, el rectificado o la formación de dientes, el tratamiento superficial, la limpieza y la inspección final influyen en la broca entregada. La ruta exacta depende de la familia de productos, por lo que la evidencia debe coincidir con el artículo que se está comprando en lugar de una afirmación genérica de la fábrica.
Las comprobaciones dimensionales pueden abarcar el diámetro, la longitud, el vástago y las características geométricas identificadas en el dibujo o en la norma. La inspección visual aborda daños en los bordes, el estado del recubrimiento, la corrosión, la contaminación y el embalaje. El muestreo funcional utiliza un material y una condición de prueba acordados cuando el pedido lo requiere. El plan de inspección debe ser proporcional al volumen y al riesgo de la aplicación.
El control de cambios protege la aprobación original. Una diferente calidad de material, geometría de punta, proceso de recubrimiento, detalle del vástago o código de proveedor puede alterar el comportamiento de la broca incluso cuando el diámetro nominal permanece igual. El acuerdo de compra debe indicar qué cambios requieren notificación, documentos renovados o una nueva muestra. Esto evita que una sustitución no notificada llegue a varios sitios de producción.
La trazabilidad también apoya la revisión de la causa raíz. Cuando un cliente informa de desgaste prematuro o rebabas excesivas, la evidencia útil incluye el código de lote, la etiqueta del paquete, el material de la pieza de trabajo, la máquina, la configuración, el dispositivo de sujeción, el lubricante y fotografías de los filos de corte usados. Ese registro permite al fabricante comparar la reclamación con los datos conservados y evita asumir que cada problema de perforación tiene la misma causa.
Errores comunes de compra
El primer error es ordenar solo por diámetro. Dos herramientas del mismo tamaño nominal pueden diferir en material de corte, forma de la punta, longitud de la ranura, vástago, acabado, tolerancia y pieza de trabajo prevista. Una descripción completa de la broca reduce las sustituciones que parecen equivalentes en una línea de compra corta.
El segundo error es probar en una placa plana gruesa cuando la producción utiliza perfiles huecos delgados. La placa rígida puede ocultar pandeo, vibración, deformación de rotura y daños en el acabado. El material del perfil representativo da una decisión más útil.
El tercer error es comparar la vida útil de la herramienta sin controlar la velocidad, el avance, la excentricidad, el lubricante y el acero. Un resultado más largo en una condición más lenta o más fácil no establece una broca mejor. Las comparaciones necesitan el mismo límite de aceptación y la configuración registrada.
El cuarto error es comprar un surtido grande que no coincide con el programa de agujeros. Los tamaños no utilizados ocupan existencias mientras que el diámetro de mayor consumo se agota. Una gama central controlada con códigos de reordenación claros apoya tanto la visibilidad de costos como la continuidad de la producción.
El quinto error es aprobar una muestra pero omitir el identificador del producto del pedido. Si broca los proveedores no pueden vincular la orden de compra con la muestra exacta, la repetibilidad se vuelve incierta. Mantenga juntos el código aprobado, el dibujo o la especificación, y la identidad del embalaje.
El sexto error es tratar el embalaje como una ocurrencia tardía. Los filos de corte desprotegidos, los diámetros mezclados, las etiquetas ilegibles o la exposición a la humedad pueden anular el beneficio de una herramienta bien hecha antes de que llegue a la estación de perforación.
Preguntas frecuentes
¿Qué broca funciona para perfiles de acero delgados?
La respuesta depende del grado del acero, el espesor, el recubrimiento, el tamaño del agujero, la máquina y el soporte. Una broca afilada de acero de alta velocidad con la geometría de punta adecuada es común para muchos agujeros en perfiles de acero dulce, pero la elección final debe probarse en la sección real. El acero inoxidable o el refuerzo más duro pueden requerir un material o geometría diferente.
¿Puede una broca cubrir todos los agujeros de puertas y ventanas?
Por lo general, no. Los orificios para pilotos y sujetadores pueden adaptarse a brocas helicoidales, mientras que las aberturas grandes para cerraduras o manijas pueden adaptarse a sierras de corona para metal. Diferentes espesores, materiales, soportes y tolerancias también pueden justificar productos separados. Es preferible un rango compacto y definido a forzar una herramienta en operaciones incompatibles.
¿Cómo se especifica la vida útil de una broca?
Especifique la vida útil en condiciones registradas: pieza de trabajo, espesor, diámetro del agujero, máquina, portaherramientas, velocidad, avance, lubricante, fijación y el punto final de desgaste. El punto final puede ser rebaba, diámetro, tiempo de corte, fuerza, daño en el filo u otro límite de producción medible. Sin esas condiciones, una afirmación de recuento de agujeros no es comparable.
¿Cuándo se debe volver a analizar una muestra?
Vuelva a realizar la prueba cuando cambien el grado del acero, el recubrimiento, el espesor, la máquina, el soporte, el accesorio, la configuración, el lubricante, la tolerancia del orificio o la construcción de la broca. También es sensato volver a realizar la prueba después de un cambio de producto aprobado o cuando la producción se traslade a un sitio con equipos materialmente diferentes.
¿Qué distingue a los proveedores confiables de brocas?
Busque un proveedor que pueda traducir la aplicación a una especificación de producto clara, proporcionar muestras representativas, documentar la configuración aprobada, alinear la inspección con el pedido y mantener la identificación a través del embalaje y los envíos repetidos. El lenguaje de marketing por sí solo no establece esos controles.
¿Dónde puede un equipo de compras revisar la gama de productos?
Nuestro broca La categoría proporciona un punto de partida para la discusión del producto. Los antecedentes generales de la broca explican las formas comunes de la herramienta, pero la cotización aún necesita el perfil de acero, el programa de perforación, el equipo, los límites de aceptación, la cantidad y el destino.
Conclusión
La producción de puertas y ventanas de acero necesita más que una lista de diámetros. La condición del material, el soporte del perfil, la geometría del punto, los detalles de la estría y el vástago, las herramientas de gran apertura, las condiciones de corte, los criterios de muestra, el embalaje y la identificación de repetición influyen en el resultado. Bestwin recomienda un rango de brocas a partir de esta información, prepara muestras, discute los detalles del OEM y fabrica según una especificación aprobada. Con una prueba de perfil representativa y un registro de reposición controlado, cada broca crítica puede compararse, reordenarse e introducirse en la producción con evidencia más clara y menos sorpresas evitables.



 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe